 +31 40 8080 193
Taglio dell'acciaio inossidabile con laser a fibra Offre un bordo di taglio netto e brillante, a condizione che si utilizzi azoto e si scelga la potenza corretta. L'acciaio inossidabile viene tagliato con azoto per prevenire l'ossidazione, in modo che il filo sia immediatamente pronto all'uso. In questa guida, imparerai quale gas, impostazioni e potenza sono necessari.
Sommario
Taglio dell'acciaio inossidabile con laser a fibra: perché l'azoto?
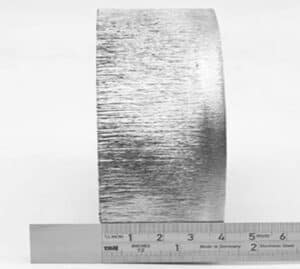
Quando si taglia l'acciaio inossidabile con un laser a fibra, si utilizza l'azoto perché questo gas inerte non reagisce con l'acciaio. L'azoto rimuove il materiale fuso senza ossidarlo, lasciando il bordo di taglio pulito. L'ossigeno, invece, causerebbe l'ossidazione del bordo e non è quindi adatto al taglio dell'acciaio inossidabile.
Quale potenza nominale per quale spessore di acciaio inossidabile?
| Risorse | Spessore massimo di taglio dell'acciaio inossidabile (con azoto) |
|---|---|
| 1 kW | 12 mm |
| 2 kW | 20 mm |
| 3 kW | 25 mm |
| 4 kW | 40 mm |
| 6 kW | 50 mm |
Spessori di taglio massimi secondo le specifiche MetaQuip FC3015/FC4020. Lo spessore ottimale per un'elevata velocità di produzione è inferiore; la qualità del bordo dipende dalla pressione del gas, dalla messa a fuoco e dalla velocità.
Impostazioni per un bordo di taglio netto
Per ottenere un bordo pulito durante il taglio dell'acciaio inossidabile con un laser a fibra, impostare un'elevata pressione di azoto, selezionare il diametro dell'ugello corretto e posizionare il fuoco correttamente rispetto alla superficie della piastra. Una pressione troppo bassa o una messa a fuoco errata causeranno la formazione di bave sul lato inferiore.
Problemi comuni durante il taglio dell'acciaio inossidabile
I problemi più comuni sono la formazione di bave e lo scolorimento del bordo. Le bave indicano una bassa pressione del gas, un ugello usurato o una messa a fuoco errata. Lo scolorimento indica ossidazione dovuta a un'insufficiente quantità di azoto o a un'infiltrazione d'aria. Con i parametri corretti e un ugello pulito, è possibile prevenire entrambi i problemi.
Taglio dell'acciaio inossidabile nella pratica
In pratica, si definisce una ricetta per ogni spessore: potenza, pressione dell'azoto, velocità e messa a fuoco. I moderni laser a fibra memorizzano queste impostazioni, consentendo di passare rapidamente e ripetutamente da uno spessore di acciaio inossidabile all'altro senza dover effettuare ulteriori regolazioni.
Gestisci grandi lotti o lavorazioni di vario tipo? In tal caso, la combinazione di potenza e automazione determina i tempi di consegna. Una maggiore potenza consente di tagliare più rapidamente l'acciaio inossidabile di spessore maggiore, mentre il caricamento automatico aumenta la produttività per i lotti.
Dall'acciaio inossidabile alla macchina giusta
Il capitale richiesto determina in parte l'investimento. Pertanto, considerare anche di quale potenza laser hai bisogno, la scelta azoto o ossigeno come gas di taglio e quanto costa una macchina per il taglio laser a fibra. Puoi leggere ulteriori informazioni su Wikipedia sul taglio laser.
Domande frequenti
Quale gas si usa per tagliare l'acciaio inossidabile?
Azoto. Questo gas inerte previene l'ossidazione e fornisce un tagliente pulito e brillante che può essere lavorato o saldato immediatamente.
Perché il bordo si scolorisce quando si taglia l'acciaio inossidabile?
Lo scolorimento è causato dall'ossidazione: una pressione di azoto insufficiente o l'ingresso di aria provocano lo sfregamento del bordo. Una maggiore pressione di azoto e una corretta messa a fuoco di solito risolvono il problema.
A quale spessore si può tagliare l'acciaio inossidabile?
Secondo le specifiche MetaQuip FC3015/FC4020, fino a 50 mm a 6 kW con azoto. Per lavori più sottili, è sufficiente una potenza inferiore.


